Piezas a medida para robótica y electrónica: qué aporta hoy la impresión 3D
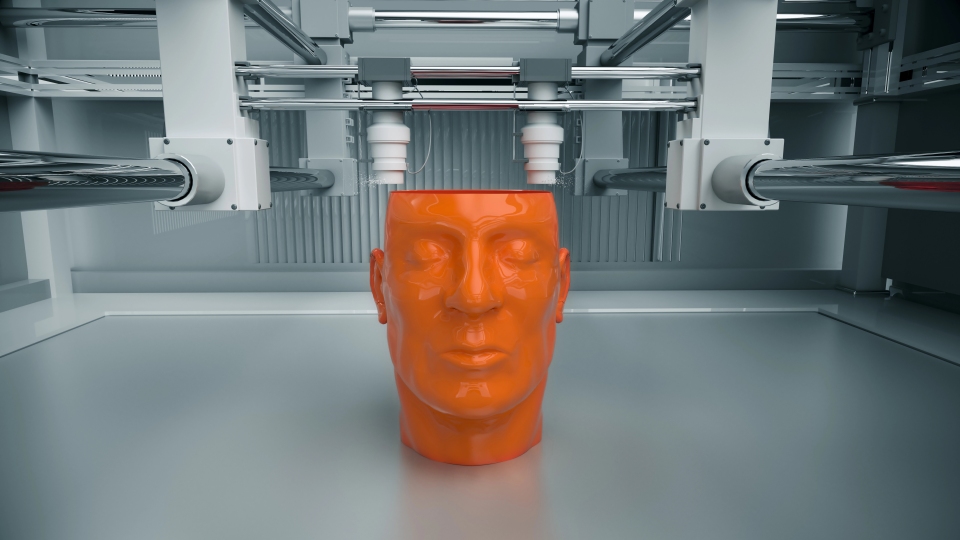
Quien construye robots, drones o dispositivos electrónicos conoce bien el cuello de botella: el diseño funciona en pantalla, pero fabricar la carcasa, el soporte del motor o el acoplamiento del sensor obliga a esperar semanas a un taller externo. La fabricación aditiva rompió esa espera y, en pocos años, pasó de curiosidad de maker a herramienta cotidiana de ingeniería.
Del plástico al metal: dónde está la frontera
Para la mayoría de los proyectos de robótica de aficionado y de laboratorio, el filamento sigue siendo suficiente. Un PETG o un nailon reforzado con fibra de carbono resiste vibraciones, tolera temperaturas moderadas y permite iterar un diseño tres veces en un solo día. El problema aparece cuando la pieza deja de ser un prototipo: engranajes sometidos a carga continua, brazos articulados o soportes que trabajan cerca de un motor caliente terminan deformándose.
Ahí entra la fabricación aditiva metálica. Las tecnologías de fusión de lecho de polvo permiten producir componentes de acero inoxidable, titanio o aluminio con geometrías imposibles de mecanizar, incluidos canales internos de refrigeración. No es una solución para cada tornillo, pero cuando la pieza es crítica, los equipos de fabricación aditiva en metal evitan tener que rediseñar todo el conjunto alrededor de una limitación de fabricación.
Precisión para lo pequeño
La electrónica plantea el problema contrario: piezas diminutas con tolerancias de décimas de milímetro. Conectores, guías ópticas, plantillas de montaje o alojamientos para sensores no admiten las marcas de capa de una impresora de filamento. En ese terreno la estereolitografía y las resinas de ingeniería llevan ventaja, con detalles nítidos y superficies que apenas necesitan postprocesado. Equipos como los de la gama Formlabs se han convertido en un estándar en laboratorios y departamentos de I+D justamente por esa repetibilidad.
Diseñar pensando en el proceso
El error más común no es elegir mal la máquina, sino trasladar al aditivo un diseño pensado para mecanizado. Conviene revisar tres puntos antes de imprimir: la orientación de la pieza, que decide dónde quedarán las líneas débiles; los voladizos, que obligan a soportes difíciles de retirar en huecos cerrados; y las tolerancias de los ajustes, porque un alojamiento para rodamiento suele necesitar unas décimas de holgura adicional. Un prototipo funcional bien orientado ahorra más tiempo que cualquier ajuste posterior de parámetros.
Series cortas y coste real
El cálculo cambia según el volumen. Por debajo de unas decenas de unidades la impresión 3D casi siempre gana: no hay molde, ni utillaje, ni tiempo de preparación. A partir de ahí conviene comparar con inyección o mecanizado, aunque hay un matiz que se olvida a menudo: el coste de no poder cambiar el diseño. Un molde congela la geometría; una impresora permite corregir la versión cuatro el mismo día en que se detecta el fallo, algo especialmente valioso en proyectos de robótica que evolucionan mes a mes.
Qué mirar antes de comprar
Más allá del precio, tres factores marcan la diferencia en el uso diario: el volumen de impresión real, la disponibilidad de materiales certificados y el soporte técnico en el propio idioma. Una máquina barata sin recambios accesibles acaba parada. Antes de decidir merece la pena comparar fichas técnicas y casos de uso reales; catálogos especializados como impresora-3d.es permiten ver en paralelo equipos de filamento, resina y metal con sus materiales compatibles.
La conclusión práctica es sencilla: la impresión 3D no sustituye al resto de procesos, los complementa. Quien la incorpora al flujo de trabajo de un proyecto de robótica o electrónica gana lo más escaso en ingeniería, que es tiempo de iteración.
Esto te puede interesar
Recomendados:

Un día como hoy 14/09/2026
El 14 de septiembre de 2000, el lanzamiento de "Windows Me" que incluye la última versión del Microsoft MS-DOS, la versión 8.0.

Peso Ideal según la altura
Escribe tu altura en metros y podrás conocer tu peso ideal. Además puedes obtener el margen mínimo y máximo.